Dans les cuisines professionnelles, les laboratoires de transformation ou les grandes surfaces, le choix d’un film de protection pour les denrées n’a rien d’anodin. Entre les contraintes réglementaires, les cadences de production et les exigences de conservation, sélectionner le bon film alimentaire peut faire toute la différence sur la qualité du service rendu et la conformité aux normes en vigueur.
L’info en bref
- Le choix du film alimentaire professionnel doit répondre aux exigences de conservation, aux cadences de production et aux normes réglementaires en vigueur.
- Le film étirable est idéal pour la polyvalence, le film rétractable convient aux lignes automatisées, et le film barrière est privilégié pour la longue conservation.
- Chaque secteur d’activité, de la restauration à l’industrie agroalimentaire, nécessite des propriétés spécifiques comme la résistance à la perforation ou la préservation des arômes.
- L’épaisseur du film doit être soigneusement choisie pour garantir une résistance mécanique optimale tout en assurant une manipulation efficace.
- La sécurité alimentaire impose de vérifier la conformité européenne, notamment l’absence de substances indésirables comme les phtalates ou le BPA.
- L’adaptation du format et du conditionnement aux équipements existants est cruciale pour fluidifier les opérations en situation de forte activité.
- La gestion de l’humidité et l’intégration d’alternatives écologiques permettent de limiter le gaspillage alimentaire et de réduire l’empreinte environnementale.
Sommaire
Les différents types de films alimentaires professionnels et leurs usages
Film étirable, film rétractable, film barrière : quelles différences concrètes ?
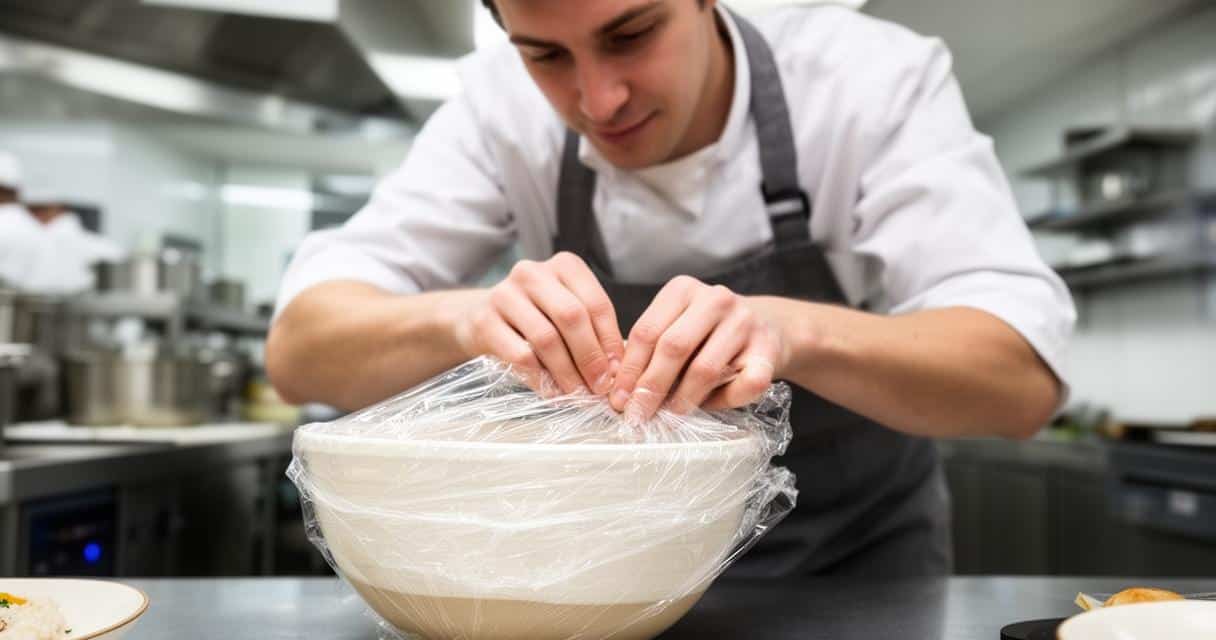
En contexte professionnel, le film alimentaire pro se décline en plusieurs familles aux propriétés bien distinctes. Pour en tirer le meilleur parti, il convient de maîtriser les différences que chaque type de film implique dans le quotidien des équipes. Le film étirable, généralement fabriqué en polyéthylène basse densité, s’utilise pour emballer rapidement des produits frais, couvrir des préparations en attente ou protéger des plats en réfrigération. Sa flexibilité et sa transparence en font un allié polyvalent, notamment parce qu’il permet de visualiser le contenu sans avoir à déballer.
Le film rétractable, quant à lui, est davantage adapté aux lignes de conditionnement automatisées : appliqué autour du produit puis soumis à une source de chaleur, il épouse parfaitement la forme de l’article emballé, garantissant une présentation soignée et une protection renforcée. Le film barrière, enfin, combine plusieurs couches de matériaux pour limiter les échanges gazeux et l’humidité, ce qui en fait le choix privilégié pour les produits à longue durée de conservation ou les aliments sensibles à l’oxydation.
Quel type de film alimentaire pro convient à quel secteur d’activité ?
La restauration collective s’appuie généralement sur le film étirable en polyéthylène pour couvrir les bacs gastronomes ou protéger les préparations entre deux services. Les artisans bouchers et charcutiers préfèrent souvent des films plus résistants à la perforation, capables de tenir face aux arêtes ou aux os saillants. Dans l’industrie agroalimentaire, les films barrières multicouches s’imposent dès lors que la conservation des aliments sur plusieurs jours ou semaines est requise. Les métiers de la boulangerie et de la pâtisserie, eux, recherchent avant tout un film qui préserve le moelleux sans altérer les arômes délicats des préparations.
Les critères à examiner pour faire le bon choix de film alimentaire en contexte professionnel
Résistance, épaisseur et compatibilité : les caractéristiques techniques à vérifier
Au-delà du type de film, plusieurs caractéristiques techniques méritent une attention particulière. L’épaisseur conditionne directement la résistance mécanique et la durée de vie du film une fois appliqué. Un film trop fin se déchire facilement lors de la manipulation, tandis qu’un film trop épais peut compliquer la coupe et le déroulement sur les machines. La sécurité alimentaire impose également de vérifier la conformité du film avec le règlement européen applicable aux matériaux en contact alimentaire, qui définit les substances autorisées, encadre la migration chimique et fixe des limites précises pour chaque type d’utilisation. Il convient notamment de s’assurer que le film est exempt de plastifiants problématiques, comme les phtalates que l’on peut retrouver dans certains films PVC, et de préférer des solutions plastique sans BPA lorsque les produits emballés sont sensibles ou destinés à des publics spécifiques.
Format, conditionnement et cadence de production : adapter son film alimentaire à ses contraintes de terrain
Un professionnel doit aussi raisonner en termes de format et de conditionnement. Les rouleaux grand format permettent de couvrir de grandes surfaces rapidement, ce qui réduit les interruptions lors des services intenses. Certains films sont proposés avec des points de rupture prédécoupés, facilitant la coupe nette sans outil supplémentaire, un avantage non négligeable en situation de rush. Pour les lignes industrielles, la compatibilité du film avec les machines d’emballage existantes (thermoformeuses, banderoleuses ou filmeuses automatiques) est un prérequis incontournable.
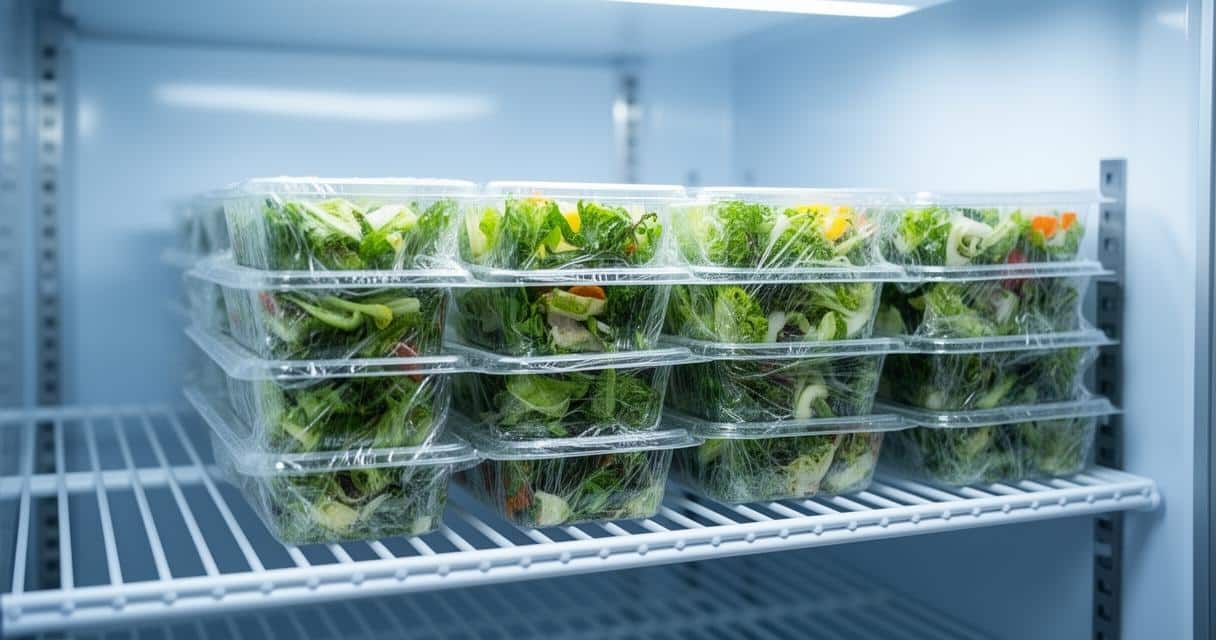
La question de la gestion de l’humidité ne doit pas non plus être négligée : un film qui retient trop l’humidité peut favoriser la condensation et accélérer le développement microbien, tandis qu’un film trop perméable laisse les aliments se dessécher. Enfin, dans une logique de réduction du gaspillage alimentaire, opter pour un film offrant une bonne adhérence et une excellente étanchéité contribue directement à allonger la durée de vie des produits. Des alternatives écologiques existent également, comme les films issus de ressources végétales ou les charlottes alimentaires réutilisables, qui peuvent compléter l’arsenal des professionnels soucieux de leur empreinte environnementale.